
Herstellungsprozess von LCD-Displays: Vom Glas zum fertigen Modul
10.23.2026
Wie sieht der Herstellungsprozess von LCD-Displays aus?
Der Herstellungsprozess von LCD-Displays umfasst eine Abfolge von Schritten, durch die aus Rohglas ein geprüftes und verpacktes Displaymodul entsteht. Er gliedert sich in drei Phasen: Glas- und Zellfertigung, Modulmontage sowie Prüfung und Verpackung.
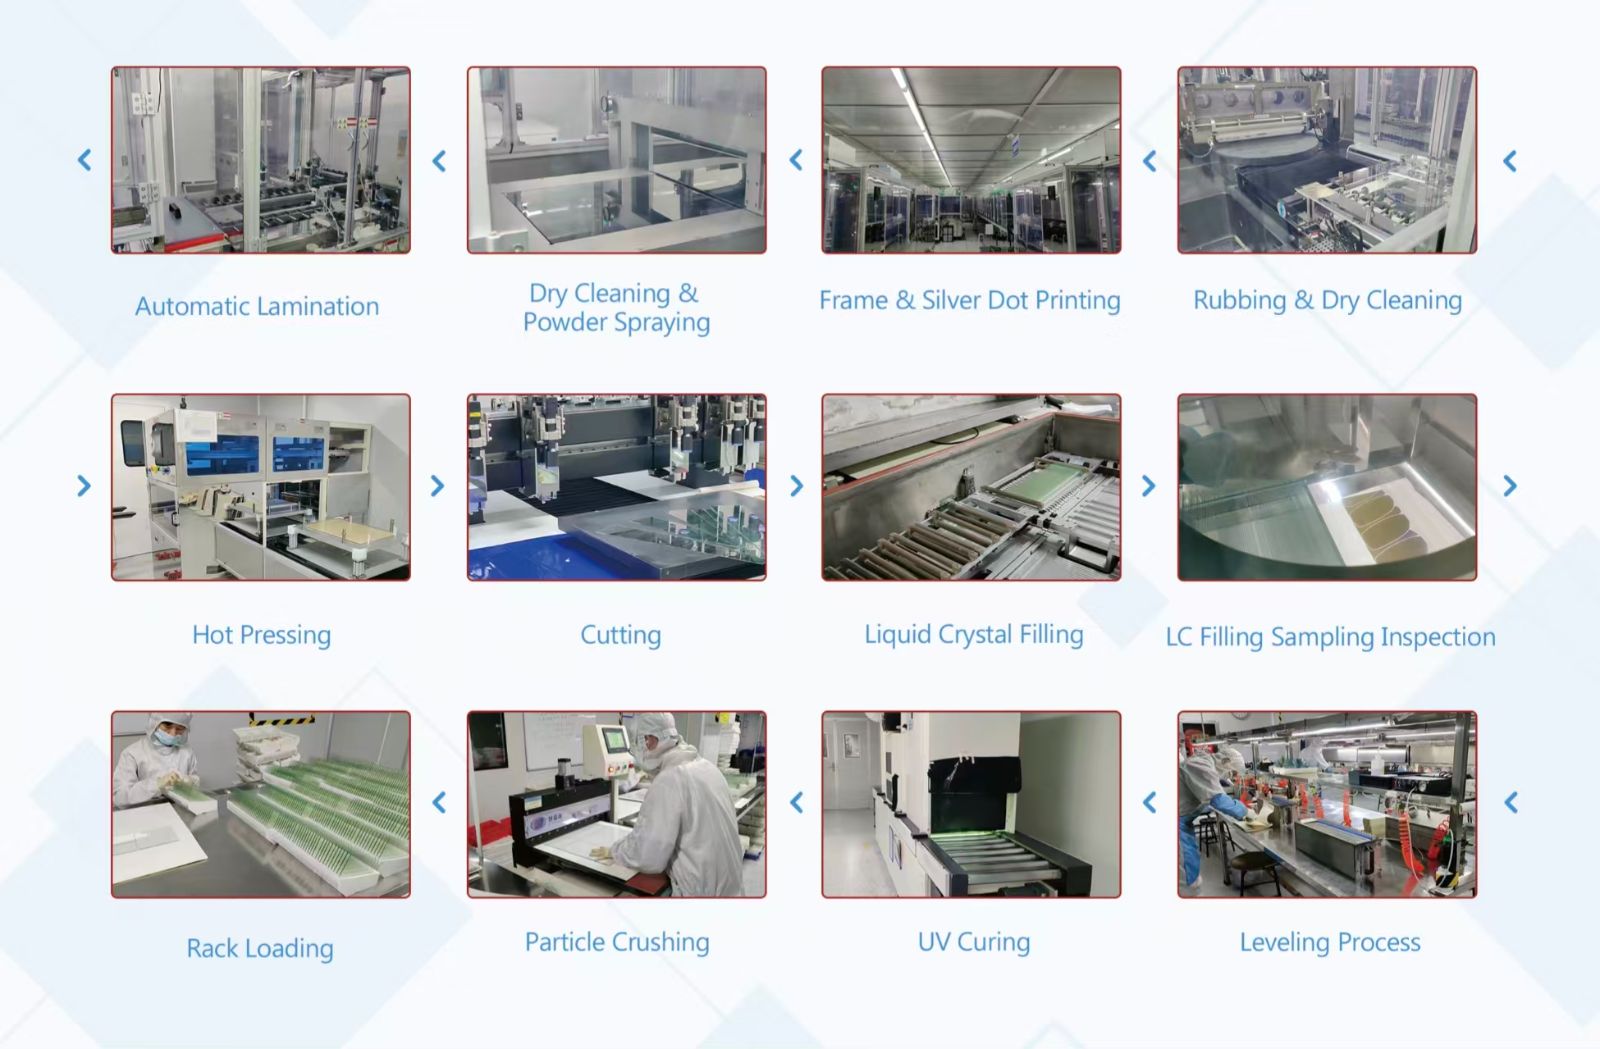
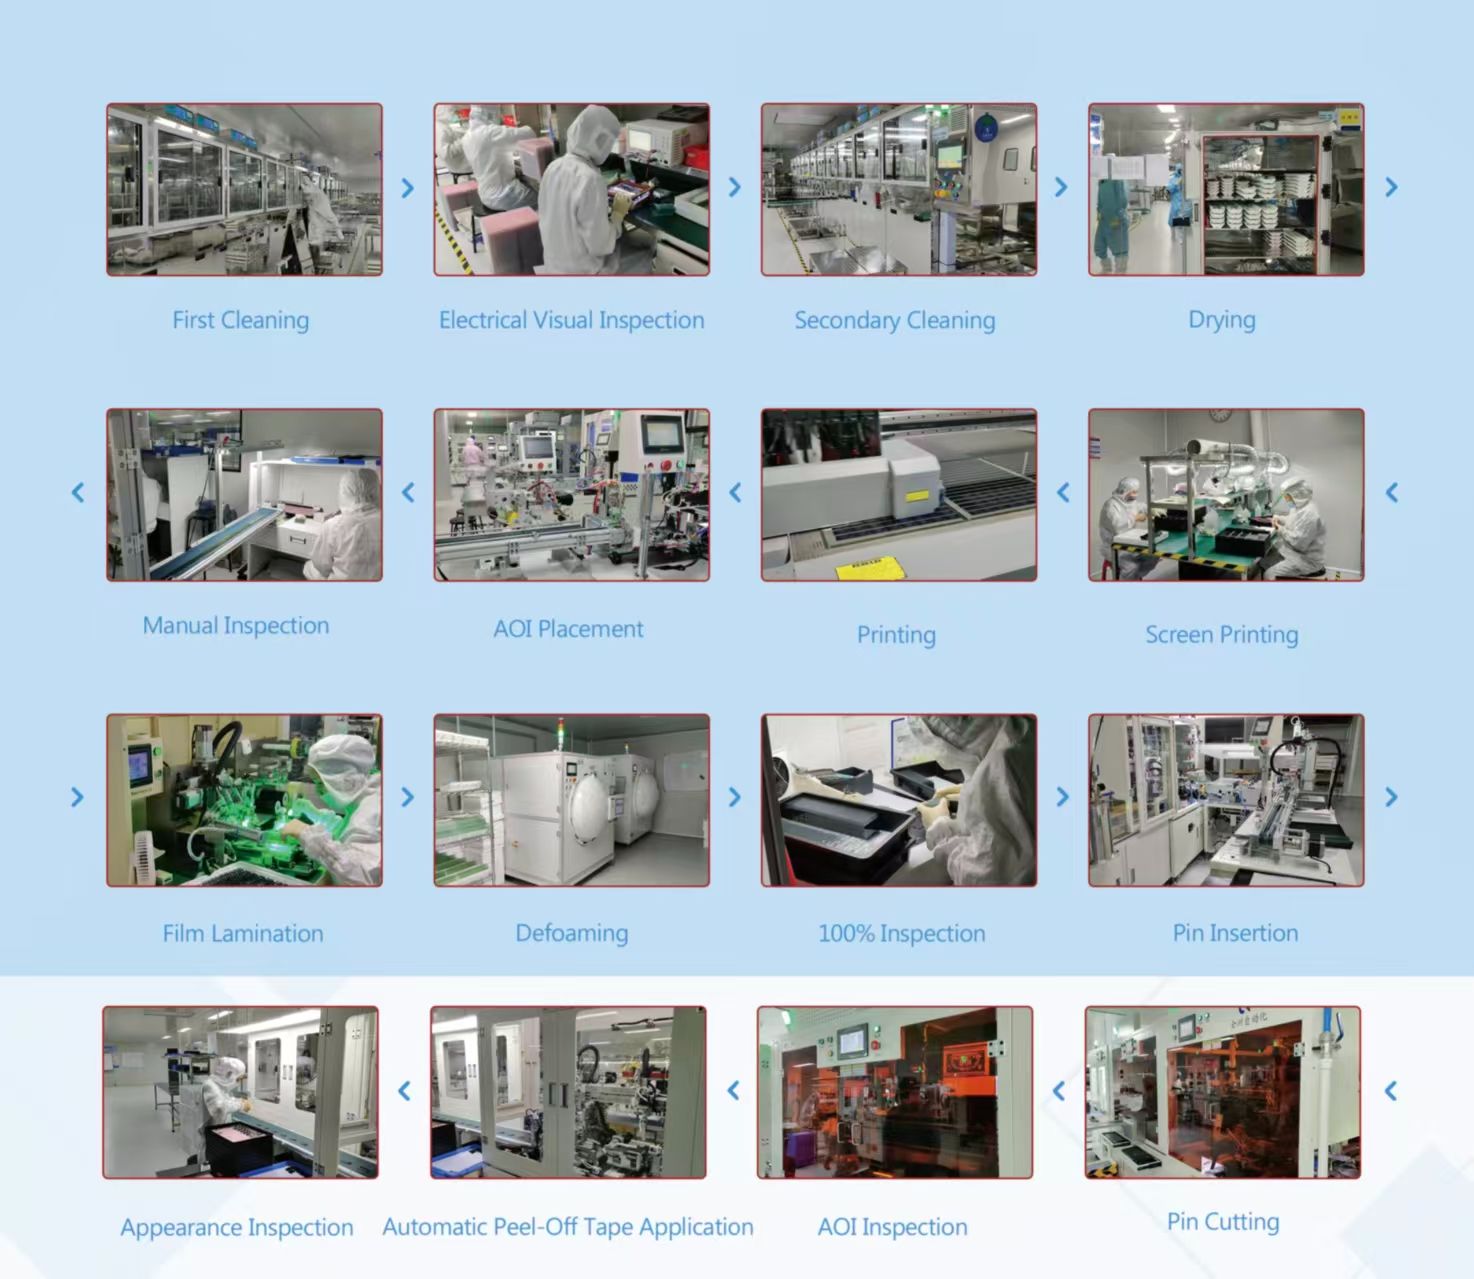
Kurz gesagt: Der Prozess umfasst etwa 40 Einzelschritte. Unser Produktionsablaufdiagramm zeigt jeden dieser Schritte – von der Zuführung des ITO-Materials bis zur Endverpackung.
In den meisten Online-Anleitungen wird der Prozess in die Phasen „Array“, „Zelle“ und „Modul“ unterteilt. Dies ist zwar für große Fertigungsanlagen von TFT-Panels zutreffend, für Hersteller von Industrieausrüstung jedoch weniger relevant. Sie kaufen fertige Module und kein Rohglas (sogenanntes „Mother Glass“). Die entscheidende Frage lautet daher: Was geschieht in den jeweiligen Schritten und an welchen Punkten erfolgt eine Qualitätsprüfung?
Phase | Vorgänge | Ergebnis |
1. Glas und Zelle | ITO-Strukturierung, PI-Ausrichtungsschicht, Versiegelung, Befüllung mit Flüssigkristallen | Eine befüllte LCD-Zelle |
2. Modulmontage | Treiber-IC, FPC oder Leiterplatte (PCB), Folienkaschierung, Anschlüsse, Touch-Einheit, Hintergrundbeleuchtung | Ein funktionsfähiges Displaymodul |
3. Prüfung und Verpackung | Elektrische, optische und visuelle Kontrollen sowie Zuverlässigkeitsprüfungen | Ein versandfertiges Produkt |
Bevor Sie sich für einen Lieferanten entscheiden, sollten Sie einen Punkt wissen. Die Herstellung der LCD-Zelle und der Zusammenbau des Moduls sind zwei verschiedene Aufgaben. Einige Anbieter bieten beides an. Andere bauen nur zusammen. Fragen Sie, mit wem Sie sprechen.
Stufe 1: Glasverarbeitung und Zellmontage
In der ersten Stufe wird die LCD-Zelle aufgebaut. Das sind zwei Glasplatten mit dazwischen versiegeltem Flüssigkristall. Qualität legt hier die Obergrenze für alles, was danach folgt.
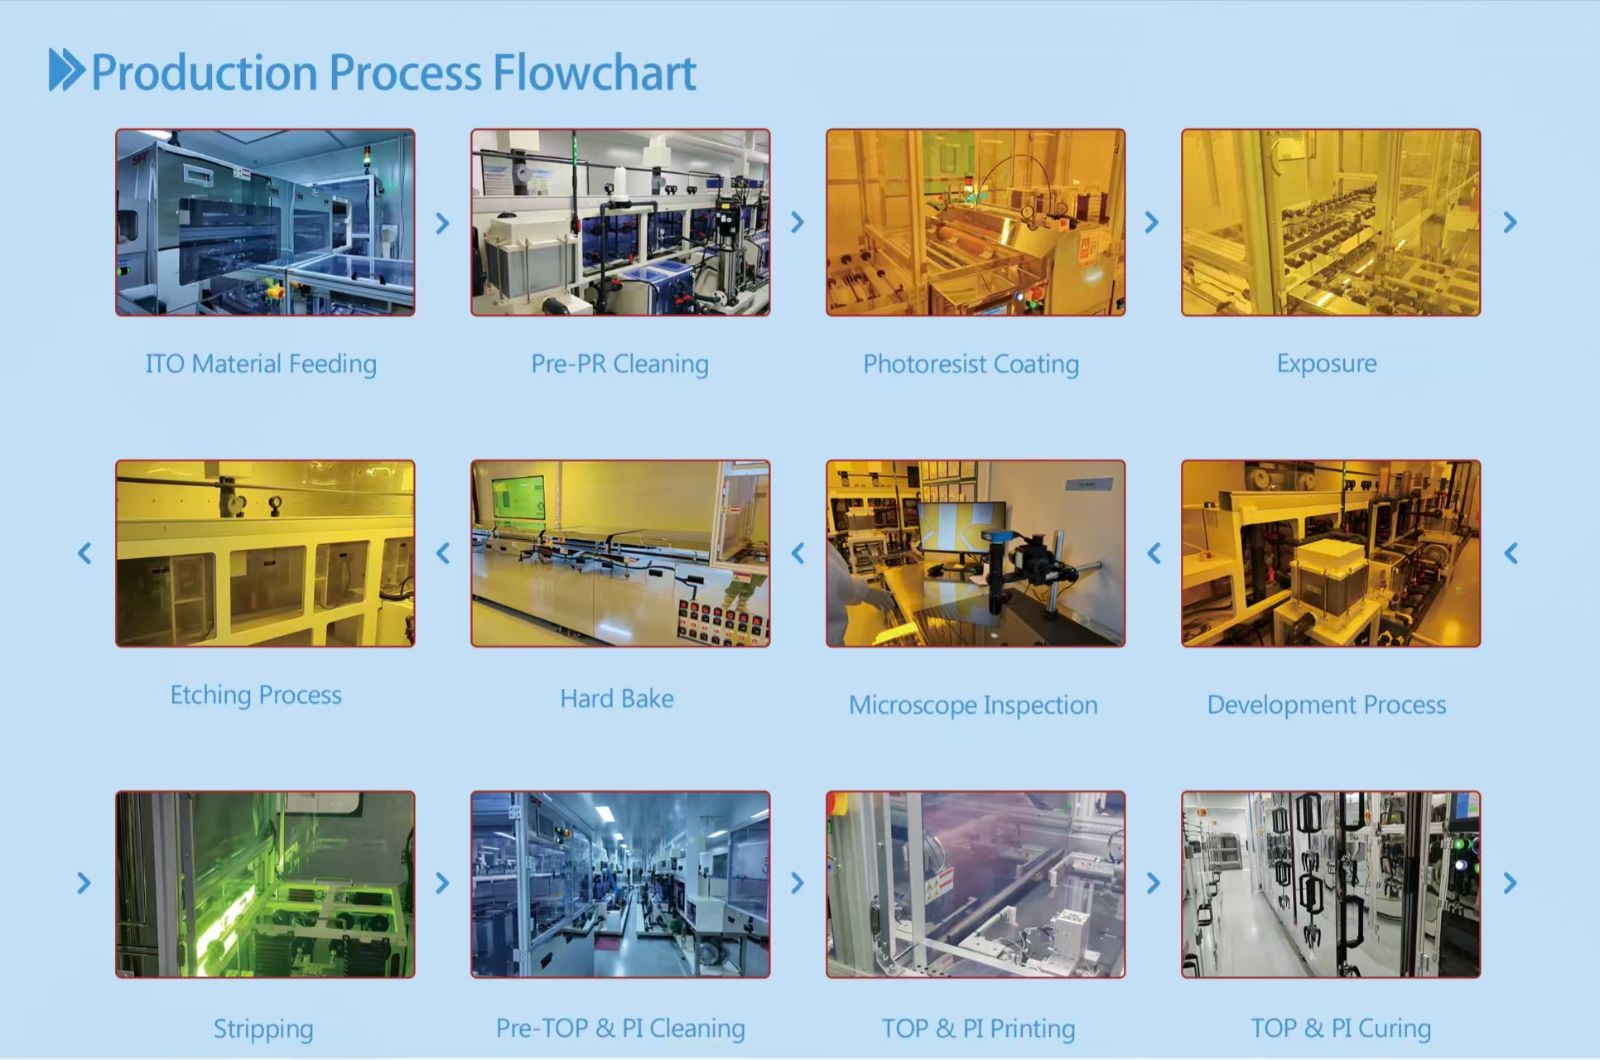
ITO-Strukturierung: Reinigung, Fotolack, Belichtung, Ätzen
ITO ist eine dünne transparente leitfähige Schicht auf dem Glas. Es bildet die Elektroden, die jedes Segment oder Pixel schalten. Das Muster muss exakt sein.
Die Schritte werden in dieser Reihenfolge ausgeführt:
·ITO-Materialzuführung: Glas gelangt in die Linie.
·Pre-PR-Reinigung: Entfernt Partikel vor der Beschichtung.
·Fotoresistbeschichtung: trägt einen lichtempfindlichen Film auf.
·Belichtung: Überträgt das Elektrodenmuster auf den Film.
·Entwicklung: Wäscht die exponierten Bereiche weg.
·Mikroskopinspektion: prüft das Muster frühzeitig.
·Hard Bake: Härtet den verbleibenden Resist aus.
·Ätzen: Entfernt das unerwünschte ITO.
·Stripping: Entfernt den restlichen Resist.
Warum die Mikroskopkontrolle Vorrang vor dem Ätzen hat. Ein hier gefangener Musterfehler kostet einen Teller. Ein nach dem Zusammenbau erkannter Defekt kostet eine ganze Zelle.
Erfahrungsbericht: Die ITO-Defekte, die wir am häufigsten beobachten, und wie man sie frühzeitig erkennt
Die Regel ist einfach. Erkennen Sie Fehler vor dem Ätzen. Eine Platte, die in der Entwicklungsphase ausfällt, kann abmontiert und erneuert werden. Nach dem Ätzen ist es Schrott.
Defekt | Typische Ursache | Früherkennung |
Unterbrechung (Leiterbahnunterbrechung) | Partikel, die die Belichtung behindern; Fehlstellen (Pinholes) im Fotolack; Überentwicklung; Kratzer | Partikelkontrolle nach der Reinigung; Überwachung von Belichtungsdosis und Fokus; Musterkontrolle nach der Entwicklung |
Brücke oder Kurzschluss | Überbelichtung, Defokussierung, verbliebener Fotolack zwischen den Strukturen, verschmutzte Fotomaske | Stichprobenartige Messung der Linienbreite nach der Belichtung, Strukturkontrolle nach der Entwicklung, regelmäßige Reinigung der Fotomaske |
Rückstände | Unvollständige Entwicklung, schwache Ätzung, Oberflächenverunreinigung | Resistmuster mit ITO-Muster vergleichen; Chemikalien gemäß Zeitplan filtern und austauschen |
Fehlausrichtung | Wärmeausdehnung, Drift des Positioniertisches, verschmutzte Ausrichtmarkierungen | Erfassung der Ausrichtmarkierungen auf jedem Wafer, stabile Reinraumtemperatur, regelmäßige Kalibrierung |
Kratzer und ESD-Schäden | Verunreinigungen auf Walzen oder Greifern, statische Aufladung | Regelmäßige Reinigung der Walzen, Erdung sowie Einsatz von Ionisatoren im Bereich mit Gelblicht |
Die Entwicklungsphase ist der wichtigste Kontrollpunkt. Offene Linien, Brücken und Reste des Fotolacks werden hier sichtbar, bevor Ätzmittel verwendet werden.
F: Wie lässt sich ein Defekt auf seine Ursache zurückführen?
A: Man analysiert das Muster. Derselbe Punkt auf jeder Platte deutet auf die Fotomaske, die Linse oder die Düse hin. Zufällige Punkte weisen auf Partikel hin. Unterbrochene oder überbrückte Linien über eine ganze Platte weisen auf abweichende Belichtungs-, Entwicklungs- oder Ätzeinstellungen hin. Defekte, die sich am Rand konzentrieren, deuten auf den Roboter, den Tisch oder das Luftmesser hin.
Ausrichtungsschicht: PI-Druck, Aushärtung und Reiben
Flüssigkristallmoleküle benötigen eine Ausrichtung. Die Ausrichtungsschicht gibt ihnen diese vor.
1. Die Reinigung vor TOP und PI bereitet die Oberfläche vor.
2. TOP und PI-Druck tragen die Beschichtungsschichten auf.
3. TOP und PI-Aushärtung fixieren die Schichten unter kontrollierter Wärme.
4. Reiben und Trockenreinigung erzeugen die Ausrichtungsrichtung und entfernen Verunreinigungen.
Reiben ist ein mechanischer Schritt. Gleichmäßigkeit ist wichtiger als Geschwindigkeit. Ungleichmäßiges Reiben führt später zu fleckigem Kontrast oder einem schlechten Betrachtungswinkel.
Zellenmontage: Versiegeln, Heißpressen, Schneiden und Flüssigkristallbefüllung
Die beiden Platten bilden nun eine Zelle.
Rahmen und Silberpunktbedruckung: Das Versiegelungsmittel definiert den Zellenrand.
Silberpunkte verbinden die oberen und unteren Elektroden.
Trockenreinigung und Pulverbeschichtung: Abstandshalter legen den Spalt zwischen den Platten fest.
Automatische Laminierung und Heißpressen: Die Platten werden ausgerichtet und verklebt.
Schneiden: Große Glasplatten werden in einzelne Zellen unterteilt.
Flüssigkristallbefüllung: Das Material wird in den Zellenspalt eingefüllt.
Stichprobenprüfung der Flüssigkristallbefüllung: Proben bestätigen die Befüllung.
Nivellieren, UV-Härtung, Partikelzerkleinerung, Bestückung des Gestells: Die Zelle ist fertig und für den nächsten Schritt vorbereitet.
F: Welcher Schritt der Zellenmontage beeinflusst die Bildqualität am stärksten?
A: Der Zellenspalt. Abstandshalter und Pressvorgang steuern ihn. Änderungen des Spalts beeinflussen Kontrast und Gleichmäßigkeit.
Branchenkenner sind sich in einem Punkt einig: Der Zellprozess gilt allgemein als der kritischste Schritt für die Ausbeute. Deshalb wird diese Phase einer eigenen Stichprobenprüfung unterzogen.
Phase 2: Modulmontage – COB, COG und TFT
Eine fertige Zelle ist noch kein Displaymodul. Sie benötigt einen Treiber, eine Anbindung an Ihre Platine sowie häufig eine Hintergrundbeleuchtung oder ein Touchpanel.
COB-, COG- und TFT-Module: Unterschiede im Fertigungsprozess
Der Weg zum fertigen Modul hängt vom jeweiligen Produkttyp ab. Hier erfahren Sie, worin sich die drei gängigsten Verfahren unterscheiden.
Merkmal | COB-LCD | COG-LCD | TFT-Modul |
Position des Treiber-ICs | Auf einer Leiterplatte (PCB) | Direkt auf dem Glas kontaktiert (Bonding) | Auf dem Panel oder einem FPC (Flex-Leiterplatte) |
Wichtige Fertigungsschritte | Leiterplattenbestückung, Bauteilplatzierung, AOI (automatische optische Inspektion) | IC-Bonding, ACF-Verfahren, FPC-Bonding | Panel-Montage, Bonding, Ausrichtung |
Typische Bauform | Standarddicke | Flach, kompakt | Abhängig von Hintergrundbeleuchtung und Abdeckung |
Besonders geeignet für | Zeichen- und Grafikdisplays | Platzkritische Designs | Farbanzeigen, vollflächige grafische Benutzeroberflächen (UI) |
Für schlanke Designs entdecken Sie unser Sortiment an COG-LCD-Displays. Für farbige Schnittstellen bieten wir TFT-Displays an.
Unsere COG- und FOG-Fertigungsverfahren umfassen IC-Bonding, die Montage von FPC auf Glas, ACF-Bonding, Klebstoffauftrag, Pressvorgänge, Entgasung sowie die automatische optische Inspektion (AOI). Der Montageprozess für TFT-Displays beinhaltet das Einlegen des Panels, Bonding, Voll-Lamination, die Integration der Hintergrundbeleuchtung sowie eine automatische Ausrichtung.
Folienkaschierung, Entgasung (Entfernung von Luftblasen), Pin-Einsetzen und Touch-Integration
Der Fertigungsablauf für die Module gliedert sich wie folgt:
1. Erste Reinigung, elektrische und visuelle Prüfung, zweite Reinigung, Trocknung
2. Siebdruck, Bedrucken, AOI-Platzierung
3. Manuelle Kontrolle
4. Folienkaschierung
5. Entgasung: Entfernung eingeschlossener Luft.
6. 100%-Kontrolle
7. Einsetzen und Kürzen der Pins
8. AOI-Inspektion
9. Automatisches Aufbringen von Schutzfolien (Peel-off-Tapes)
10. Sichtprüfung und Verpackung
Besondere Erwähnung verdient die Entgasung: Luftblasen unter einer Folie stellen sichtbare Defekte dar und können zudem Feuchtigkeit einschließen. Ihre Entfernung vor der Endkontrolle sichert sowohl ein einwandfreies Erscheinungsbild als auch eine lange Lebensdauer.
Bei Touch-Produkten sorgt die Voll-Lamination für eine feste Verbindung zwischen Deckglas bzw. Touch-Panel und dem Display. Dies eliminiert den Luftspalt und verbessert die Ablesbarkeit. Unser Sortiment an Touch-Panels bietet hierfür verschiedene Optionen.
Qualitätssicherung: Prüfpunkte und Zuverlässigkeitstests
Eine effektive Qualitätskontrolle beschränkt sich nicht auf einen einzigen abschließenden Test. Sie besteht vielmehr aus zahlreichen kleinen Prüfschritten, die genau dort angesetzt werden, wo Defekte entstehen könnten.
Prüfschritt | Phase | Erfasste Fehler |
Mikroskopische Kontrolle | Nach der Entwicklung | Defekte im ITO-Muster |
Stichprobenartige Kontrolle der LC-Befüllung | Nach der Befüllung | Befüllungsprobleme, Verunreinigungen |
Elektrische Sichtprüfung | Beginn der Modulfertigungslinie | Unterbrechungen, Segmentfehler |
AOI-Bestückung und AOI-Prüfung | Modulfertigungslinie | Fehler bei Bestückung und Kontaktierung |
100%-Kontrolle | Vor dem Anbringen der Anschlüsse | Funktionale und visuelle Fehler |
Optische Kontrolle | Vor der Verpackung | Kratzer, Flecken, Partikel |
Die AOI (automatische optische Inspektion) nutzt Kameras und festgelegte Regeln, um visuelle Fehler zu erkennen. Sie dient als Ergänzung zu anderen Prüfverfahren, ersetzt jedoch keine elektrischen Prüfungen oder Zuverlässigkeitstests.
Zuverlässigkeitstests bilden eine eigenständige Prüfebene. Wir führen zehn verschiedene Tests mit unserer eigenen Ausrüstung durch:
# | Prüfmittel | Was damit geprüft wird |
1 | Bildmessgerät | Bildschirmabmessungen, optisch gemessen |
2 | Mikroskop | Fremdpartikel und Rückstände im FPC-Verbindungsbereich |
3 | Elektrischer Bleistifthärteprüfer | Kratzfestigkeit der Bildschirmoberfläche |
4 | Leuchtdichtemessgerät | Helligkeit, Kontrast und Gleichmäßigkeit |
5 | Klima-Prüfkammer | Stabilität unter extremen Temperatur- und Feuchtigkeitsbedingungen |
6 | ESD-Generator | Widerstandsfähigkeit gegenüber elektrostatischen Störungen |
7 | Fallkugel-Prüfgerät | Schlagfestigkeit durch fallende Kugel |
8 | Transport-Vibrationsprüfgerät | Strukturelle Stabilität unter simulierten Transportvibrationen |
9 | Kochwasserprüfung | Wasserbeständigkeit durch Eintauchen in kochendes Wasser |
10 | Salzsprühkammer | Korrosionsbeständigkeit in einer Salzsprühumgebung |
Die Liste umfasst drei Arten von Prüfungen. Die Tests 1, 2 und 4 dienen der Überprüfung des Aufbaus (Build). Die Tests 5, 6, 9 und 10 kontrollieren die Eignung für die jeweilige Umgebung. Die Tests 3, 7 und 8 prüfen die physische Robustheit.
Nicht jedes Produkt erfordert jeden Test. Die Auswahl hängt vom Einsatzort des Displays ab. Ein Display an einer Zapfsäule ist beispielsweise Sonne, Regen und salzhaltiger Luft ausgesetzt – ein Bedienfeld in Innenräumen hingegen nicht.
Die Verpackung bildet den letzten Schritt. Die Module sind empfindlich gegenüber Stößen und elektrostatischer Entladung. Schutzverpackungen und Polstermaterial sorgen für einen sicheren Transport.
Sehen Sie es sich in der Praxis an: Wir haben alle zehn Tests gefilmt und das Video auf YouTube veröffentlicht. Schauen Sie sich das Video zu den Zuverlässigkeitstests von Sinda an. Sie sehen dort, wie die einzelnen Tests an tatsächlichen Geräten durchgeführt werden – nicht nur als theoretische Angabe in einem Datenblatt.
Was OEM-Einkäufer einen Display-Hersteller fragen sollten
Wenn Sie den Prozess kennen, können Sie gezieltere Fragen stellen. Nutzen Sie diese Checkliste:
1. Stellen Sie die LCD-Zelle selbst her oder montieren Sie lediglich Module? Dies beeinflusst das Risiko in Ihrer Lieferkette.
2. An welchen Stellen finden Qualitätskontrollen statt? Fragen Sie nach konkreten Prüfpunkten, statt sich mit allgemeinen Zusagen zufriedenzugeben.
3. Welche Zuverlässigkeitstests sind für meine Einsatzumgebung relevant? Stimmen Sie die Tests auf die tatsächlichen Betriebsbedingungen ab.
4. Können Größe, FPC-Anschluss, Pin-Belegung und Schnittstelle angepasst werden? Klären Sie, was flexibel ist und was fest vorgegeben ist.
5. Wie ist die langfristige Versorgung sichergestellt? Eine stabile Belieferung ist ebenso wichtig wie die Bereitstellung des ersten Musters.
Technische Spezifikationen und Testergebnisse sind zwei verschiedene Dinge. Ein im Datenblatt angegebener Betriebstemperaturbereich ist ein Designziel – ein durchgeführter Test hingegen ist ein konkreter Nachweis. Fragen Sie nach beidem.
Wenn ein Standardmodul nicht passt, helfen kundenspezifische Anpassungen. Displaytyp, Abmessungen, FPC-Layout, Touchpanel und Deckglas lassen sich häufig individuell anpassen. Stellen Sie Ihre Zeichnung frühzeitig zur Verfügung; das beschleunigt die Machbarkeitsprüfung. Erfahren Sie mehr dazu auf unserer Seite für kundenspezifische Lösungen (Custom Solutions).
Sinda Display beliefert OEMs in Bereichen wie Zapfsäulen, Ladestationen für Elektrofahrzeuge, Medizintechnik, industrielle Steuerungssysteme, Messgeräte und mehr. Haben Sie ein konkretes Projekt? Kontaktieren Sie unser Team mit Ihren Spezifikationen.
FAQ
F: Was sind die wichtigsten Phasen der LCD-Fertigung?
A: Es gibt drei Phasen. Glas- und Zellfertigung, Modulmontage, gefolgt von Prüfung und Verpackung. In großen TFT-Fertigungsanlagen werden die ersten Prozessschritte als „Array“- und „Cell“-Fertigung bezeichnet.
F: Was ist der Unterschied zwischen COG und COB in der Fertigung?
A: Bei COG wird der Treiber-IC direkt auf das Glas gebondet, während er bei COB auf einer Leiterplatte (PCB) montiert wird. COG ermöglicht ein schlankeres Modul, während bei COB eine Leiterplatte zum Einsatz kommt.
F: Welcher Fertigungsschritt hat den größten Einfluss auf die Ausbeute?
A: Der Zellprozess. Hier erfolgen die Einstellung des Zellabstands (Gap-Kontrolle), die Versiegelung und die Befüllung mit Flüssigkristallen. Deshalb finden in dieser Phase stichprobenartige Kontrollen statt.
F: Müssen alle Displays die gleichen Zuverlässigkeitstests durchlaufen?
A: Nein. Die Tests richten sich nach der jeweiligen Einsatzumgebung. Produkte für den Außeneinsatz oder industrielle Anwendungen erfordern umfangreichere Tests als Produkte für den Innenbereich.